Шероховатость поверхности на чертеже: знаки, Ra и Rz по ГОСТ 2.309
Шероховатость — это микронеровности поверхности, которые остаются после обработки. От неё зависят трение, износ, герметичность, прочность посадки и даже внешний вид. На чертеже шероховатость задают для каждой поверхности детали: явно знаком или общим указанием для всех остальных.
Какие стандарты действуют
- ГОСТ 2.309-73 «Обозначения шероховатости поверхностей» — как обозначать на чертеже. Действующий межгосударственный стандарт, соответствует ISO 1302. В России обсуждался проект новой национальной редакции; если работаете с российским заказчиком, проверьте, утверждена ли она.
- ГОСТ 2789-73 — параметры шероховатости и их числовые значения.
Три знака
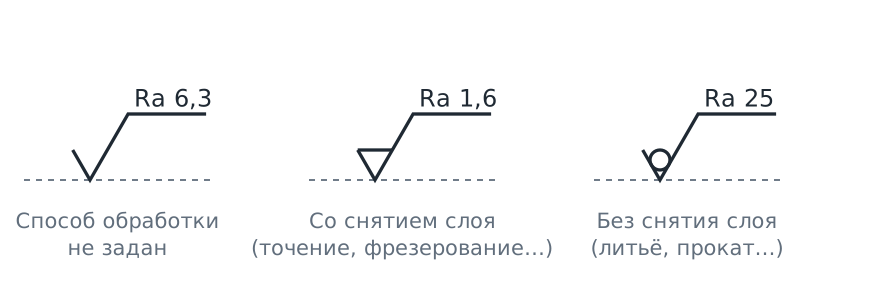
- Основной знак — способ обработки не задан. Конструктору всё равно, как получится поверхность, лишь бы шероховатость была не хуже указанной. Это самый частый знак.
- Знак с горизонтальной чертой — поверхность получают со снятием слоя материала: точением, фрезерованием, шлифованием.
- Знак с окружностью — поверхность без снятия слоя: литьё, ковка, прокат, штамповка. Его же ставят на поверхности, которые по этому чертежу не обрабатывают.
Высота короткой части знака примерно равна высоте цифр размерных чисел, длинной — в 1,5–5 раз больше.
Параметры Ra и Rz
- Ra — среднее арифметическое отклонение профиля. Самый распространённый параметр в машиностроении.
- Rz — высота неровностей профиля. Его применяют для грубых поверхностей и там, где важна именно высота неровностей.
Значение пишут в микрометрах над полкой знака вместе с обозначением параметра: «Ra 1,6», «Rz 20». Без обозначения параметра число на чертеже не пишут.
Значения выбирают из ряда ГОСТ 2789. Для Ra чаще всего используют:
0,1; 0,2; 0,4; 0,8; 1,6; 3,2; 6,3; 12,5; 25; 50
Полный ряд шире, в нём есть и промежуточные значения, но эти встречаются на большинстве чертежей.
Где ставить знак
- На линии контура, на выносной линии или на полке линии-выноски.
- Остриё знака касается поверхности со стороны, откуда она обрабатывается (снаружи материала).
- Знак ставят один раз для каждой поверхности, на том изображении, где проставлены её размеры, если это возможно.
- Если знак нельзя поставить так, чтобы он читался снизу или справа, его выносят на полку линии-выноски.
Шероховатость остальных поверхностей
Чтобы не ставить знак на каждую поверхность, одинаковую для большинства из них шероховатость указывают в правом верхнем углу чертежа: знак с параметром и рядом знак в скобках, например «Ra 6,3 (√)». Знак в скобках означает: все поверхности, на которых знак не проставлен, имеют указанную шероховатость.
Если часть поверхностей детали по этому чертежу не обрабатывают, в правом верхнем углу ставят знак с окружностью, тоже со знаком в скобках.
Какие значения выбирать
Ниже — ориентиры из практики машиностроения, а не требования стандарта. Окончательное значение зависит от условий работы и от того, что требует стандарт на сопрягаемое изделие, например каталог подшипников.
| Поверхность | Обычно Ra, мкм |
|---|---|
| Свободные необработанные и черновые поверхности | 12,5–25 |
| Свободные обработанные поверхности, торцы, фаски | 3,2–6,3 |
| Посадочные поверхности под зубчатые колёса, шкивы, муфты | 1,6–3,2 |
| Посадочные поверхности под подшипники качения | 0,8–1,6 |
| Поверхности под манжеты, трущиеся поверхности | 0,2–0,8 |
Как и с допусками: чем меньше Ra, тем дороже обработка. Ra 0,4 вместо 3,2 «на всякий случай» превращает токарную операцию в шлифовальную.
Частые ошибки
- Число без параметра: «1,6» вместо «Ra 1,6».
- Старое обозначение классов чистоты треугольниками (∇6, ∇7) — оно давно отменено.
- Знак, поставленный внутри материала, а не со стороны обрабатываемой поверхности.
- Нет указания шероховатости остальных поверхностей: часть детали остаётся без требований.
- Знак со снятием слоя на поверхности, которую получают литьём, и наоборот.
Статья объясняет требования стандарта своими словами. Для точных формулировок обращайтесь к действующей редакции ГОСТ.